

Maximale tolerantie bij neodymium magneten: wat betekent dat in de praktijk?
Kort antwoord:
Gesinterde neodymium magneten worden geleverd met een maattolerantie van ± 0,1 mm. Een magneet van 20 × 5 mm kan dus in werkelijkheid 19,9 of 20,1 mm meten.
Waarom:
Persen, sinteren, slijpen en coaten laten elk een kleine afwijking achter. Die spreiding is klein vergeleken met de uitsparing waar de magneet in moet: daar zit in de praktijk bijna altijd het echte pasprobleem.
Tolerantie is de toegestane afwijking tussen de opgegeven maat en de maat die je daadwerkelijk in handen hebt. De vraag komt bijna altijd van mensen die een magneet in iets moeten laten vallen: een frees, een 3D-print, een uitgeboord gat. Hieronder staat welke afwijking je mag verwachten, waarom een strakkere tolerantie zelden helpt, en hoe je een uitsparing ontwerpt die wél altijd past.
Welke afwijking is normaal?
Voor geslepen, gesinterde neodymium magneten is ± 0,1 mm de waarde die gespecialiseerde leveranciers opgeven en waarmaken, ongeacht of het om een schijf van 10 mm of een blok van 20 mm gaat. Krappere toleranties zijn technisch haalbaar, maar dat is productiecapaciteit en geen standaardgarantie: je moet ze expliciet afspreken en ervoor betalen.
| Uitvoering | Tolerantie | Opmerking |
|---|---|---|
| Geslepen, standaard handelskwaliteit | ± 0,1 mm | Wat wij en andere gespecialiseerde leveranciers opgeven en garanderen |
| Geslepen, op aanvraag nauwkeuriger | ± 0,05 mm | Technisch haalbaar, maar alleen bij een specifieke order en tegen meerprijs |
| Hoge precisie | ± 0,03 mm of krapper | Extra slijpgang en 100% controle; industriële toepassingen |
| Ongeslepen (as sintered) | ± 0,3 mm of ruimer | Zelden met tolerantie vermeld; komt uit lage prijsklassen |
| Rubbergecoat | afhankelijk van de laag | Het rubber valt niet overal even dik uit; houd ruimer aan |
Bij een gat in de magneet, zoals bij ringmagneten en verzonken schroefgaten, is de binnendiameter altijd ruimer getolereerd dan de buitenkant. Dat is logisch als je bedenkt dat de binnenkant lastiger te slijpen is dan de omtrek. Ontwerp je een as die er strak doorheen moet, reken dan niet met dezelfde 0,1 mm.
De coating zit erbij inbegrepen
Een misverstand dat aan de balie regelmatig langskomt: dat je de coating nog bij de opgegeven maat moet optellen. Dat is niet zo. De standaard nikkel-koper-nikkel laag is samen 10 tot 25 micrometer dik — 0,01 tot 0,025 mm — en zit in de opgegeven afmeting verwerkt. Voor je uitsparing hoef je er dus niets bij te rekenen.
Bij dikkere coatings ligt dat anders. Een rubbercoating loopt in de millimeters en heeft een veel ruimere eigen tolerantie, omdat rubber tijdens het aanbrengen niet exact even dik uitvalt. Wie een rubbergecoate magneet strak wil laten passen, moet dus meer speling aanhouden dan bij een vernikkelde. De verschillen per laag staan bij coatings van magneten.
Waarom vragen om een strakkere tolerantie meestal het verkeerde antwoord is
Hier zit het punt waar het in de praktijk misgaat. Iemand print een houder, de magneet valt er rammelend in of gaat er juist niet in, en de conclusie is dat de magneten te veel variëren. Reken het eens door: de magneet varieert ± 0,1 mm. Een goed afgestelde FDM-printer haalt op een gat van 10 mm in de praktijk ± 0,2 mm, en dat is optimistisch — krimp, elephant's foot en de breedte van de extrusie doen daar zonder moeite nog wat bovenop. Een houtboor van 10 mm boort uit de hand een gat van 10,1 tot 10,3 mm, afhankelijk van de houtsoort.
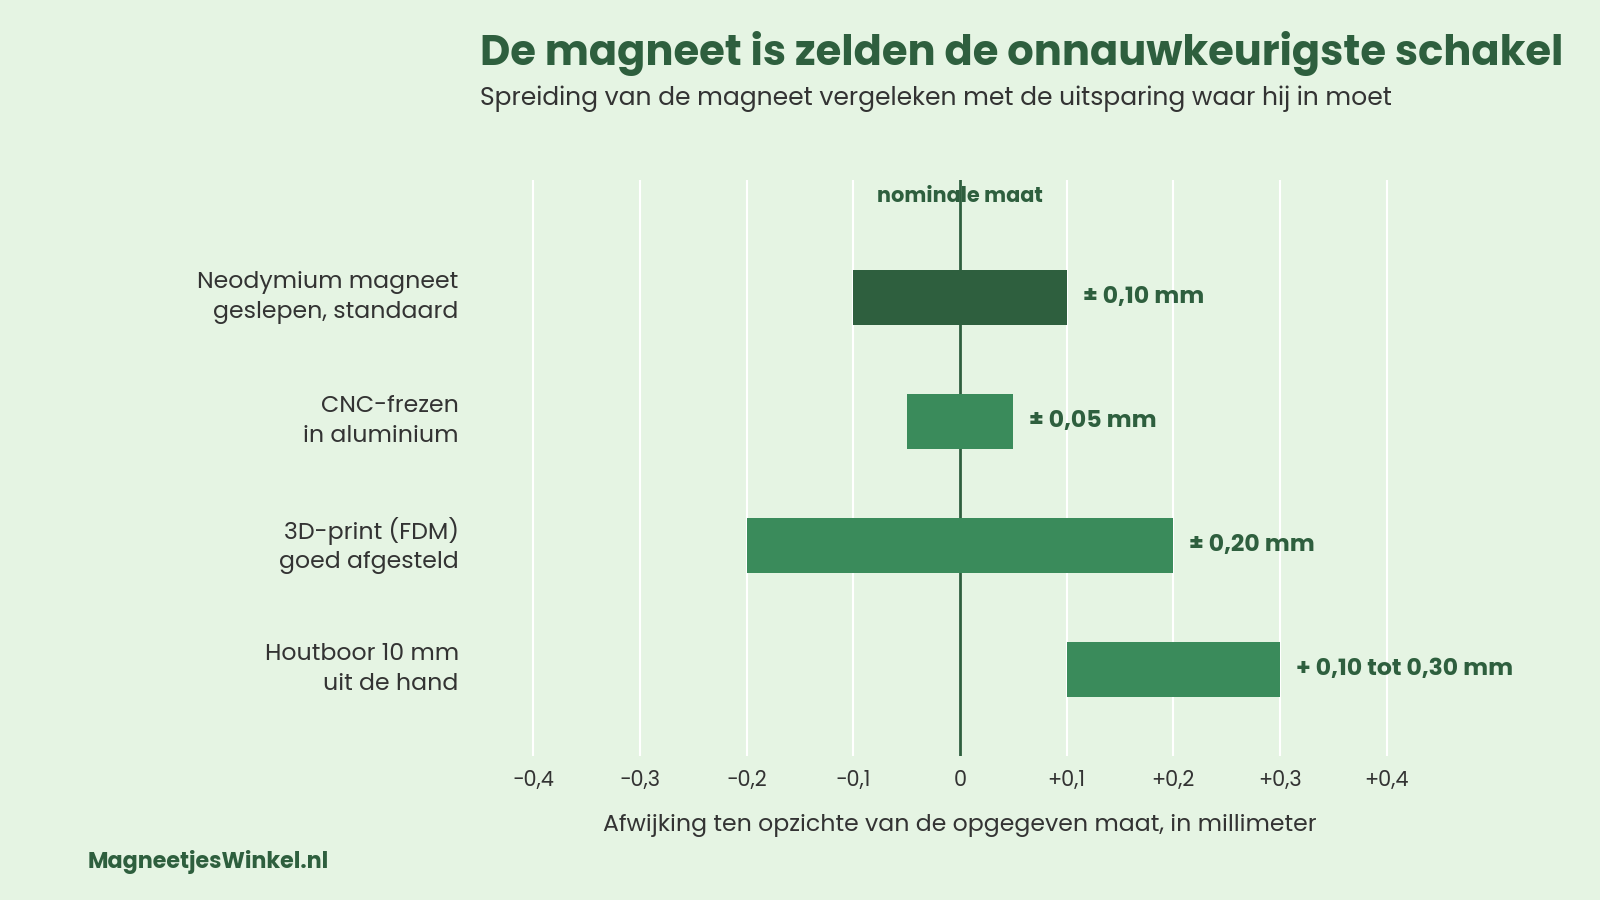
De magneet is dus twee tot drie keer nauwkeuriger dan het gat waar hij in moet. Een strakkere tolerantie kopen lost daar niets op; die kost alleen meer. Wij leveren standaard op ± 0,1 mm en bieden krappere toleranties alleen aan waar een klant er echt om vraagt met een technische reden erbij — voor vrijwel elke toepassing waar particulieren en kleine bedrijven mee komen, zit de spreiding ergens anders.
Ga bij het tekenen uit van de maximale maat van de magneet, niet van de nominale. Voor een schijf van 10 mm reken je dus met 10,1 mm en tel je daar je eigen speling bij op. Bij een 3D-print werkt 0,2 tot 0,3 mm ruimte plus lijm betrouwbaar; bij CNC-frezen in aluminium kun je met 0,1 mm toe. Uitgewerkt staat dat in tolerantie van magneten in 3D-prints.
Perspassing: doe dat niet
De verleiding is groot om de uitsparing precies op maat te maken en de magneet erin te drukken. Bij metaal of kunststof onderdelen werkt dat vaak prima, bij neodymium niet. Gesinterd NdFeB is bros — het is keramiek, geen metaal in de gebruikelijke zin — en de nikkellaag is hard en dun. Onder perskracht scheurt die laag of schilfert hij af aan de rand, en dat is precies de plek waar vocht binnendringt. Een magneet die er bij montage goed uitzag, is dan binnen een jaar van binnenuit aan het oxideren.
Ruimer maken en lijmen is bijna altijd de betere route. Een tweecomponentenlijm vult de speling op en verdeelt de belasting over het hele oppervlak in plaats van over de randen. Bovendien kun je de magneet dan nog uitlijnen voor de lijm uithardt, wat bij een perspassing niet lukt.
De richting heeft ook een tolerantie
Wat op productpagina's zelden staat: de magnetiseringsrichting is niet perfect. De as van het veld mag doorgaans tot ongeveer 3 graden afwijken van de geometrische as. Bij een schijf die je gewoon ergens tegenaan plakt merk je daar niets van. Bij toepassingen waar de richting het werk doet — sensoren, hoekmeting, een rotor met meerdere polen — is dat wel de tolerantie die telt, en niet de tienden van millimeters waar iedereen naar kijkt.
Speelt dat bij jou, geef dat dan expliciet door bij een offerteaanvraag. Het is een andere productie-eis dan maatvastheid en wordt niet standaard meegeleverd.
Wanneer tolerantie er wél toe doet
Er zijn situaties waarin het wel de bepalende factor is. Bij seriematige assemblage waar honderden magneten in identieke pockets moeten vallen, telt de spreiding op met die van de behuizing; dan wil je weten wat de bandbreedte is. Bij stapelconstructies loopt de dikteafwijking cumulatief op: tien magneten van 5 ± 0,1 mm geven een stapel die tussen 49 en 51 mm ligt, twee millimeter verschil.
En bij magneten die in een rij worden gemonteerd, bepaalt de maat mede de onderlinge afstand en daarmee het veldverloop. In dat soort gevallen is het zinvol om de tolerantie vooraf op te vragen in plaats van aan te nemen. Voor alledaagse bevestiging is de vraag hoeveel de magneet moet houden een stuk relevanter; daarvoor helpt hoe sterk moet een magneet zijn